

Zváranie nehrdzavejúcej ocele trením premiešaním (FSW) je technicky realizovateľné a poskytuje vynikajúce vlastnosti spojov -, ale ešte nie je pripravené na rozsiahle priemyselné prijatie. Tento proces dosahuje až 97% účinnosť spoja v AISI 316L, znižuje zvyškové napätie o 30–60% v porovnaní so zváraním TIG a eliminuje chyby tuhnutia.

However, three barriers block commercial scale-up: (1) rapid tool wear (PCBN tools last only 10–50 m in steel versus >1 000 m hliníka), (2) náklady na nástroje 2 000 – 8 000 USD na jednotku a (3) absencia štandardizovaných kódov pre oceľové FSW. Priemyselné nasadenie je obmedzené na špecializované aplikácie - zváranie plátovaných rúr, jadrové zapuzdrenie a vybrané automobilové spoje -, zatiaľ čo hlavná výroba sa stále spolieha na TIG, MIG a laserové zváranie.
Stručný prehľad kľúčových ukazovateľov výkonnosti
|
Metrické |
FSW z nehrdzavejúcej ocele |
TIG z nehrdzavejúcej ocele |
Hliník FSW (benchmark) |
|
Účinnosť spoja (316 l) |
79 – 97 % (najlepšie pri 600 ot./min.) |
70–85% |
85–100% |
|
Špičková teplota |
800 – 1 100 stupňov (pevné skupenstvo) |
1 450 stupňov + (topenie) |
350-500 stupňov |
|
Zníženie zvyškového stresu |
o 30–60 % nižšia ako TIG |
Základná línia |
o 50–80 % nižšia ako pri TIG |
|
Skreslenie |
Minimálne (<0.5 mm/m) |
Stredná (1–3 mm/m) |
Minimálne (<0.3 mm/m) |
|
Životnosť nástroja |
10–50 m (PCBN v oceli) |
N/A (náplň spotrebného materiálu) |
>1 000 m (oceľový nástroj z Al) |
|
Cena nástroja |
2 000 – 8 000 USD (PCBN) |
5 – 20 USD (volfrámová elektróda) |
50 – 200 USD (nástrojová oceľ H13) |
|
Rýchlosť procesu |
50–200 mm/min |
80–300 mm/min |
500–2 000 mm/min |
|
Priemyselná zrelosť |
Vznikajúce (laboratórium + výklenok) |
Zrelé (desaťročia) |
Vyspelé (automobilový, letecký) |
|
Poruchy tuhnutia |
Žiadne (pevné skupenstvo) |
Možné (praskliny, pórovitosť) |
Žiadne (pevné skupenstvo) |
Čo je zváranie trením s miešaním?
FSW je proces spájania v tuhom stave, ktorý vynašiel The Welding Institute (TWI) v roku 1991. Rotujúci,-nespotrebovateľný nástroj sa ponorí do spojovacej línie, generuje trecie teplo, ktoré zmäkčuje materiál (bez jeho roztavenia) a mieša zmäkčený kov, aby sa vytvorilo metalurgické spojenie. Pre nehrdzavejúcu oceľ je to dôležité, pretože konvenčné tavné zváranie (TIG, MIG, laser) zahrieva kov nad jeho teplotu topenia ~ 1 450 stupňov, čo spôsobuje praskanie pri tuhnutí, senzibilizáciu, precipitáciu karbidov, deformáciu a zvyškové napätie. FSW funguje pri teplote 800 – 1 100 stupňov - výrazne pod bodom topenia -, čím sa týmto problémom úplne vyhýba.
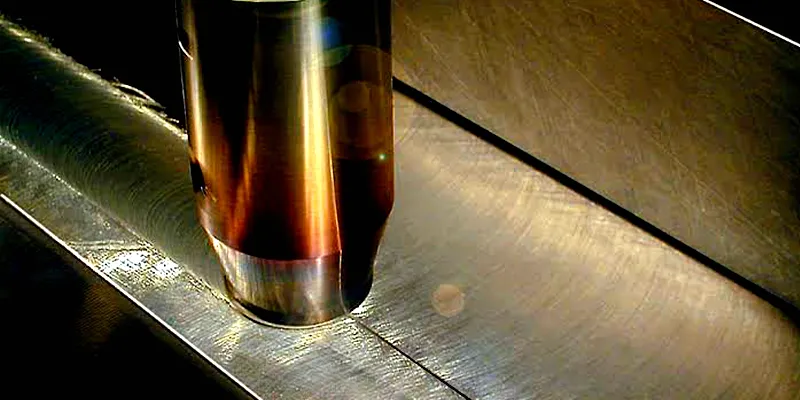
Tento proces bol pôvodne vyvinutý pre hliníkové zliatiny, kde je teraz vyspelou priemyselnou technológiou používanou v leteckom a kozmickom priemysle (externá nádrž raketoplánu), automobilovom priemysle (podnosy batérií Tesla) a stavbe lodí (zváranie panelov lodeníc Hitzler). Rozšírenie FSW na nehrdzavejúcu oceľ - s vyšším bodom topenia, vyššou pevnosťou a nižšou tepelnou vodivosťou - vyžaduje oveľa robustnejšie nástroje a vyššie procesné sily. Otázkou je, či technické objavy v poslednom desaťročí túto medzeru zaplnili.
Ako sa FSW porovnáva so zváraním TIG a MIG pre nehrdzavejúcu oceľ?
FSW vytvára spoje s vyššou pevnosťou, nižšou deformáciou a menším počtom defektov ako TIG a MIG -, ale pri výrazne vyšších nákladoch na vybavenie a nástroje. Povaha FSW v tuhom stave eliminuje tri najbežnejšie spôsoby zlyhania pri tavnom zváraní nehrdzavejúcej ocele: praskanie pri tuhnutí, senzibilizáciu (precipitácia karbidu na hraniciach zŕn v rozsahu 450 – 850 stupňov) a pórovitosť spôsobenú zachytením plynu.

However, TIG and MIG remain dominant in industry for a simple reason: they are cheaper, faster for thin sections, universally standardized (ASME Section IX, ISO 15614), and require no specialized tooling. FSW excels in specific scenarios - thick sections (>3 mm), rozdielne spoje a aplikácie, kde musí byť deformácia po-zvare minimálna -, ale zatiaľ nemôže konkurovať cenou ani rýchlosťou pri výrobe z nehrdzavejúcej ocele na všeobecné-účely.
Porovnanie procesov: FSW vs TIG vs MIG pre nehrdzavejúcu oceľ 316L
|
Parameter |
FSW |
TIG (GTAW) |
MIG (GMAW) |
|
Typ procesu |
Pevný-stav |
Fúzia (oblúk) |
Fúzia (oblúk) |
|
Špičková teplota |
800-1100 stupňov |
~1 470 stupňov (topenie) |
~1 470 stupňov (topenie) |
|
Spoločná efektívnosť |
79–97% |
70–85% |
65–80% |
|
Pevnosť v ťahu (316L) |
520–587 MPa |
480–540 MPa |
460–520 MPa |
|
Skreslenie |
Veľmi nízka (<0.5 mm/m) |
Stredná (1–3 mm/m) |
Vysoká (2–5 mm/m) |
|
Zvyškový stres |
Nízka |
Stredná – vysoká |
Vysoká |
|
Praskanie tuhnutia |
žiadne |
možné |
možné |
|
Riziko senzibilizácie |
Nízka (krátky tepelný cyklus) |
Mierne |
Mierne |
|
Ochranný plyn |
Voliteľné (zvyčajne Ar) |
Povinné (Ar/Ar+He) |
Vyžaduje sa (Ar+CO₂) |
|
Výplňový kov |
Žiadne (autogénne) |
Povinné |
Povinné |
|
Náklady na vybavenie |
$200K–$1M+ |
$5K–$30K |
$3K–$20K |
|
Rýchlosť zvárania |
50–200 mm/min |
80–300 mm/min |
200–500 mm/min |
|
Maximálna hrúbka (jeden prechod) |
Až 12 mm |
Až 6 mm |
Do 10 mm |
|
Pokrytie noriem |
Obmedzené (AWS D17.3 čiastočné) |
Úplné (ASME IX, ISO) |
Úplné (ASME IX, ISO) |
Aké nástrojové materiály sa používajú na FSW z nehrdzavejúcej ocele?
FSW nehrdzavejúcej ocele dominujú tri nástrojové materiály: PCBN (polykryštalický kubický nitrid bóru), W-Re (zliatina volfrámu-rénia) a WC (karbid volfrámu). PCBN ponúka najvyššiu tvrdosť a tepelnú stabilitu, ale je najdrahší a najkrehkejší. W-Re poskytuje vynikajúcu húževnatosť a ťažnosť pri vysokých teplotách, ale rýchlejšie sa opotrebováva. WC je cenovo najdostupnejšia možnosť, ale má najkratšiu životnosť nástroja v oceli a je obmedzená na tenké časti.

Opotrebenie nástrojov je najväčšou technickou prekážkou priemyselného prijatia. V hliníkovom FSW dokáže jeden nástroj z nástrojovej ocele H13 zvárať viac ako 1 000 metrov. V nehrdzavejúcej oceli dokonca aj prémiové nástroje PCBN vydržia iba 10 až 50 metrov, kým sa nevyžadujú výmeny alebo{7}}opravy. Toto 20 až 100-násobné zníženie životnosti nástroja sa priamo premieta do vyšších nákladov na zváranie na meter{11}.
Nástrojové materiály FSW pre nehrdzavejúcu oceľ
|
Nehnuteľnosť |
PCBN |
W-Re (W-25Re) |
WC (karbid volfrámu) |
|
Tvrdosť (RT) |
~3 500 HV |
~500 HV |
~1 600 HV |
|
Tvrdosť pri 1000 stupňoch |
~1 000 HV |
~300 HV |
~400 HV |
|
Max prevádzková teplota |
~1200 stupňov |
~2200 stupňov |
~800 stupňov |
|
Tepelná vodivosť |
100 W/m·K |
75 W/m·K |
85 W/m·K |
|
Lomová húževnatosť |
Nízka (krehká) |
Vysoká (ťažná) |
Mierne |
|
Životnosť nástrojov v oceli |
10–50 m |
5–20 m |
1–5 m |
|
Cena nástroja |
$2,000–$8,000 |
$1,000–$3,000 |
$100–$500 |
|
Odporúčaná hrúbka |
3-12 mm |
1-6 mm |
1-3 mm |
|
Najlepšia aplikácia |
Hrubá-sekcia, dlhé zvary |
Rozdielne kĺby, veľká sila |
Tenký plech, R&D |
|
Príklady dodávateľov |
Element šiesty, Funik |
Zliatiny rénia |
Sandvik, Kennametal |
Aké parametre zvárania poskytujú najlepšie výsledky pri FSW z nehrdzavejúcej ocele?
PreNerezová oceľ AISI 316L, optimálne parametre FSW sú: rýchlosť otáčania 500–700 ot./min., rýchlosť posuvu 50–150 mm/min, osová sila 15–35 kN a uhol sklonu nástroja 2–3 stupne. Výskum ukazuje, že 600 otáčok za minútu produkuje najvyššiu účinnosť spoja (97 %), zatiaľ čo rýchlosti pod 400 otáčok za minútu spôsobujú nedostatočný tok materiálu (účinnosť 79 %) a rýchlosti nad 800 otáčok za minútu generujú nadmerné teplo, ktoré zhoršuje vlastnosti (86 % účinnosť).

Procesné okno pre nehrdzavejúcu oceľ je výrazne užšie ako pre hliník. V hliníku poskytuje široký rozsah parametrov prijateľné zvary. V prípade nehrdzavejúcej ocele môžu odchýlky len 100 otáčok za minútu alebo 25 mm/min posunúť zvar z defektu-bez defektu na defektný. Táto citlivosť si vyžaduje presné ovládanie sily a možnosti-monitorovania teploty v reálnom čase-, ktoré zvyšujú náklady na vybavenie o 50 000 – 200 000 USD.
Typické parametre FSW pre bežné druhy nehrdzavejúcej ocele
|
Parameter |
AISI 304 |
AISI 316L |
AISI 316 Ti |
Duplex 2205 |
|
Rýchlosť otáčania (RPM) |
400–800 |
500–700 |
450–650 |
300–500 |
|
Rýchlosť posuvu (mm/min) |
50–200 |
50–150 |
50–120 |
30–100 |
|
Axiálna sila (kN) |
15–30 |
15–35 |
20–35 |
25–40 |
|
Náklon nástroja (stupeň) |
2–3 |
2–3 |
2–3 |
2–4 |
|
Špičková teplota (stupeň) |
850–1,050 |
800–1,100 |
850–1,050 |
900–1,100 |
|
Materiál nástroja |
PCBN / W-Re |
PCBN / W-Re |
PCBN |
PCBN |
|
Priemer nástroja Rameno (mm) |
18–25 |
18–25 |
20–25 |
20–28 |
|
Pin Dia. (mm) |
6–10 |
6–10 |
6–10 |
8–12 |
|
Najlepšia efektívnosť kĺbov |
~95% |
~97% |
~92% |
~88% |
|
Optimálne otáčky |
600 |
600 |
550 |
400 |
|
Hrúbka dosky (mm) |
3–6 |
3–6 |
3–6 |
3–8 |
Aké mikroštrukturálne zmeny sa vyskytujú počas FSW z nehrdzavejúcej ocele?
FSW vytvára štyri odlišné mikroštrukturálne zóny: miešaciu zónu (SZ), tepelne-mechanicky ovplyvnenú zónu (TMAZ), tepelne-ovplyvnenú zónu (HAZ) a základný kov (BM). Miešacia zóna prechádza dynamickou rekryštalizáciou, pričom vznikajú jemné rovnoosé zrná (2–5 µm), ktoré sú výrazne menšie ako zrná základného kovu (30–50 µm). Toto zjemnenie zrna zvyšuje tvrdosť a medzu klzu, ale môže znížiť ťažnosť.

In austenitic stainless steels (304, 316L), the stir zone may also contain delta ferrite (5–15%) formed during the rapid thermal cycle. While small amounts of delta ferrite improve hot-cracking resistance, excessive ferrite (>20%) znižuje odolnosť proti korózii a húževnatosť. HAZ zaznamená hrubnutie zrna a potenciálnu senzibilizáciu, ak tepelný cyklus pretrváva v rozsahu 450–850 stupňov zrážania karbidu -, hoci rýchlejšia rýchlosť ochladzovania FSW spôsobuje, že senzibilizácia je menej pravdepodobná ako pri zváraní TIG.
Charakteristika mikroštrukturálnej zóny (AISI 316L, 3 mm, 600 ot./min.)
|
Zóna |
Rozsah teplôt |
Veľkosť zrna |
Tvrdosť (HV) |
Kľúčové vlastnosti |
|
Zóna miešania (SZ) |
800-1100 stupňov |
2–5 µm (rovnoosové) |
240–280 |
Dynamická rekryštalizácia; delta ferit 5–15 %; najvyššia tvrdosť |
|
TMAZ |
600-900 stupňov |
5–15 µm (predĺžený) |
220–250 |
Plastická deformácia bez úplnej rekryštalizácie |
|
HAZ |
450-800 stupňov |
20–40 µm (zhrubnuté) |
200–230 |
Možná senzibilizácia; riziko zrážania karbidu |
|
Základný kov (BM) |
<200°C |
30–50 µm |
200–220 |
Neovplyvnené; pôvodná žíhaná štruktúra |
Aké mechanické vlastnosti môže FSW dosiahnuť v nehrdzavejúcej oceli?
FSW dosahuje pevnosti v ťahu 520–587 MPa v AISI 316L, čo predstavuje účinnosť spoja 79–97 % v závislosti od parametrov. Tvrdosť zóny miešania (240–280 HV) je o 15–30 % vyššia ako u základného kovu (200–220 HV) v dôsledku zjemnenia zrna (Hall{12}}Petchov efekt). Medza klzu v zóne zvaru často presahuje základný kov, zatiaľ čo predĺženie klesá na 25 – 35 % (zo 40 – 50 % v základnom kove), čo odráža kompromis medzi pevnosťou a ťažnosťou.
Únava je kritickým rozlišovacím znakom. Výskum na spojoch 316L FSW ukazuje, že zvýšenie rýchlosti otáčania z 300 na 600 RPM zlepšuje odolnosť proti únave o 15–20 %, čo sa pripisuje jemnejšej štruktúre zŕn a nižšej hustote defektov. Pri optimálnych parametroch dosahujú spoje FSW únavovú pevnosť do 10 % základného kovu - porovnateľnú alebo lepšiu ako zvary TIG, ktoré zvyčajne dosahujú 60–75 % únavovej pevnosti základného kovu.
Mechanické vlastnosti spojov FSW vs
|
Nehnuteľnosť |
Základný kov 316L |
316 l FSW (600 ot./min.) |
316L TIG |
304 FSW |
|
UTS (MPa) |
580–620 |
520–587 |
480–540 |
510–560 |
|
Medza klzu (MPa) |
290–310 |
320–380 |
260–290 |
300–350 |
|
Predĺženie (%) |
40–50 |
25–35 |
30–40 |
25–30 |
|
Tvrdosť (HV) |
200–220 |
240–280 |
210–240 |
235–270 |
|
Spoločná účinnosť (%) |
- |
79–97 |
70–85 |
80–92 |
|
Únavová sila (MPa, 10⁷ cyklov) |
260–280 |
230–250 |
180–210 |
220–240 |
|
Náraz Charpyho (J, RT) |
120–160 |
80–120 |
90–130 |
70–100 |
|
Lokalizácia zlomeniny |
- |
HAZ / TMAZ |
Fusion zóna |
HAZ / TMAZ |
Zlepšuje FSW odolnosť proti korózii vo zvaroch z nehrdzavejúcej ocele?
FSW vo všeobecnosti zachováva alebo zlepšuje odolnosť proti korózii v porovnaní so základným kovom, pretože zabraňuje senzibilizácii, ktorá postihuje tavné zváranie. Krátky tepelný cyklus (zvyčajne 5–15 sekúnd nad 450 stupňov) obmedzuje precipitáciu karbidov na hraniciach zŕn, čo znamená, že oblasti ochudobnené o chróm-, ktoré spôsobujú medzikryštalickú koróziu, sú minimálne. Na rozdiel od toho zvary TIG často vykazujú šírky senzibilizovaných HAZ 2–5 mm, zatiaľ čo zóny senzibilizovaného HAZ FSW sú typicky<0.5 mm.

FSW však predstavuje svoje vlastné problémy s koróziou. Delta ferit vytvorený v miešacej zóne (5–15 %) môže pôsobiť ako galvanický pár s austenitovou matricou, čo môže potenciálne znižovať odolnosť proti jamkovej korózii. Okrem toho úlomky opotrebovania nástrojov z nástrojov PCBN alebo W-Re sa môžu vložiť do povrchu zvaru a vytvoriť tak lokalizované galvanické články. Na obnovenie ochrannej vrstvy Cr₂O₃ sa odporúča post-pasivácia po zváraní (ASTM A967, kyselina dusičná alebo citrónová).
Korózne vlastnosti: FSW vs TIG vs Base Metal (AISI 316L)
|
Skúška korózie |
Základný kov |
FSW (zóna miešania) |
TIG (fúzna zóna) |
|
Potenciál pittingu (mV vs SCE) |
+350 až +420 |
+320 až +390 |
+250 až +310 |
|
Teplota kritickej bodkovania (stupeň) |
25–30 |
22–28 |
15–22 |
|
Medzikryštalická korózia |
Pass |
Pass (úzky HAZ) |
Možné (široká HAZ) |
|
Šírka senzibilizovanej zóny |
0 mm |
<0.5 mm |
2-5 mm |
|
Soľný sprej (1 000 h) |
Žiadna hrdza |
Žiadna hrdza |
Možné menšie jamky |
|
Stresová korózia praskanie |
Odolný |
Odolný |
Náchylné na HAZ |
Aké sú hlavné výzvy blokujúce priemyselné prijatie?
Päť prekážok bráni FSW nehrdzavejúcej ocele dosiahnuť priemyselnú zrelosť: (1) opotrebovanie nástroja a náklady, (2) úzke procesné okno, (3) nedostatok štandardizácie, (4) investície do vybavenia a (5) geometrické obmedzenia. Každá prekážka má iný časový plán na vyriešenie - niektoré môžu byť vyriešené do 5 rokov, iné si vyžadujú zásadné prelomy v oblasti materiálovej vedy.
Bariérová analýza: FSW z nehrdzavejúcej ocele
|
Bariéra |
Popis |
Aktuálny stav |
Časová os rozlíšenia |
|
1. Opotrebenie nástroja |
PCBN tools last 10–50 m in steel vs >1 000 m v Al |
Aktívny výskum kompozitných nástrojov (PCBN/W-Re) |
5-10 rokov |
|
2. Cena nástroja |
Jediný nástroj PCBN: 2 000 – 8 000 USD |
Veľko{0}}objemová výroba znižuje náklady |
3-5 rokov |
|
3. Úzke okno procesu |
±100 RPM alebo ±25 mm/min môže spôsobiť chyby |
Vzniká uzavretá{0} slučka ovládania sily/teploty |
3-5 rokov |
|
4. Žiadne priemyselné štandardy |
Žiadny kód ASME, AWS alebo ISO pre oceľové FSW |
AWS D17.3 čiastočne pokrýva FSW; nové štandardy vo vývoji |
5-8 rokov |
|
5. Náklady na vybavenie |
Priemyselné systémy FSW: 200 000 – 1 milión USD+ |
Konkurencia čínskych výrobcov znižuje ceny |
3–7 rokov |
|
6. Geometrické limity |
Obmedzené na lineárne/ploché zvary; zložité 3D spoje ťažké |
Robotický FSW vo vývoji |
5-10 rokov |
|
7. Defekt kľúčovej dierky |
Výstupný otvor na zvarovom konci |
Vyťahovacie kolíkové nástroje (nástroj cievky) to riešia |
Vyriešené (výklenok) |
|
8. Hranica hrúbky |
Jeden-prechod max ~12 mm |
Viac{0}}prechodové stratégie sa skúmajú |
5+ rokov |
Kde sa už priemyselne používa FSW z nehrdzavejúcej ocele?
FSW z nehrdzavejúcej ocele dosiahla komerčné nasadenie v štyroch špecializovaných aplikáciách: (1) zapuzdrenie jadrového odpadu, (2) zváranie plátovaných rúr, (3) automobilové krajčírske-zvárané polotovary a (4) konštrukčné spoje na mori. V každom prípade aplikácia odôvodňuje vysoké náklady na nástroje, pretože konvenčné zváranie nemôže spĺňať požiadavky na kvalitu, bezpečnosť alebo geometrické požiadavky.

Zapuzdrenie jadrového odpadu: Ministerstvo energetiky USA používa FSW na utesnenie nádob z nehrdzavejúcej ocele (304L/316L) na dlhodobé-skladovanie jadrového odpadu. Pevný-zvar eliminuje obavy z chýb tuhnutia v bezpečnostne-kritických,-nekontrolovateľných spojoch.
Výroba plátovaných rúr: Orbitálne FSW s nástrojmi PCBN spája rúry plátované zliatinou odolnou voči korózii- (CRA) pre ropovody a plynovody. TWI a ESAB vyvinuli komerčné orbitálne FSW systémy pre túto aplikáciu.
Automotive Tailor-Zvárané polotovary: FSW spája plechy z nehrdzavejúcej ocele rôznych hrúbok pre panely karosérie automobilov, čím sa znižuje hmotnosť pri zachovaní odolnosti pri náraze. Honda a Toyota preskúmali FSW pre komponenty z nehrdzavejúcej ocele.
Štruktúry na mori: FSW sa používa na spoje z nehrdzavejúcej ocele s hrubými{0}}rezmi na ropných plošinách na mori, kde sú nízke deformácie a vysoká odolnosť proti únave rozhodujúce pre štrukturálnu integritu.
Mierka výskumu: Rozdielne spoje (nehrdzavejúca oceľ k hliníku, nehrdzavejúca oceľ k uhlíkovej oceli) pre odľahčenie automobilov; super-austenitická nehrdzavejúca oceľ (S32654) na chemické spracovanie; duplex 2205 pre systémy s morskou vodou.
Ako funguje FSW na rôznych triedach nehrdzavejúcej ocele?
Austenitické triedy (304, 316L) sú najšetrnejšie k FSW-, pričom účinnosť spoja dosahuje 92 – 97 %. Duplexné triedy (2205, 2507) sú náročnejšie kvôli ich dvojfázovej štruktúre - FSW môže zmeniť rovnováhu austenit/ferit, čo môže potenciálne zhoršiť odolnosť proti korózii. Feritické druhy (430, 409) sú zvárateľné, ale trpia hrubnutím zrna v HAZ. Precipitačné-stupne vytvrdzovania (17-4PH) sú najťažšie, pretože FSW môže nadmerne starnúť martenzitickú matricu.
FSW Performance od rodiny Stainless Steel
|
Rodina triedy |
Reprezentačný stupeň |
Spoločná efektívnosť FSW |
Kľúčová výzva |
Priemyselná pripravenosť |
|
austenitické |
304, 316L, 316Ti |
92–97% |
Tvorba delta feritu |
Najvyššia hodnota - v blízkosti-komerčnej reklamy |
|
Duplex |
2205 (S32205) |
85–92% |
Porušenie fázovej rovnováhy |
Stredne - aktívny výskum |
|
Super duplex |
2507 (S32750) |
80–88% |
Precipitácia sigma fázy |
Nízka laboratórna mierka - |
|
Feritický |
430, 409 |
80–90% |
Zhrubnutie zrna HAZ |
Stredný - záujem o automobilový priemysel |
|
Martenzitické |
410, 420 |
60–75% |
Kalenie + praskanie |
Nízky - obmedzený výskum |
|
PH (precipitačné kalenie) |
17-4 PH |
70–82% |
Nad{0}}starnutie martenzitu |
Nízka laboratórna mierka - |
|
Super{0}}austenitické |
904L, S32654 |
85–92% |
Vysoké opotrebovanie nástroja (obsah Mo) |
Nízka laboratórna mierka - |
Ako vyzerá analýza nákladov{0}}prínosov pre priemyselný FSW z nehrdzavejúcej ocele?
Pri súčasných nákladoch na nástroje a životnosti je FSW z nehrdzavejúcej ocele 3–10× drahšie na meter ako zváranie TIG pre všeobecnú výrobu. Avšak v aplikáciách, kde je tesná tolerancia skreslenia, obrábanie po-zváraní je eliminované alebo integrita spoja je pre bezpečnosť-kritická, môže FSW priniesť čisté úspory nákladov vo výške 20 – 40 % počas celého životného cyklu výroby.

Porovnanie nákladov: FSW vs TIG na meter zvaru (316 l, 3 mm)
|
Komponent nákladov |
FSW (na meter) |
TIG (na meter) |
Poznámky |
|
Náklady na nástroje |
$40–$160/m |
$0.20–$0.50/m |
PCBN 4 000 $ / 25 m vs. volfrám 10 $ / 20 m |
|
Amortizácia zariadenia |
$5–$15/m |
$0.50–$2/m |
FSW systém $ 500K / 100K m; TIG 15 000 $ / 30 000 m |
|
práce |
$2–$5/m |
$3–$8/m |
FSW viac automatizovaný |
|
Ochranný plyn |
$0–$1/m |
$1–$3/m |
FSW nemusí vyžadovať plyn |
|
Výplňový kov |
$0 |
$1–$3/m |
FSW je autogénna |
|
Post-vyrovnávanie zvarov |
$0 |
$2–$8/m |
FSW eliminuje skreslenie |
|
Post-Obrábanie zvaru |
$0–$2/m |
$3–$10/m |
FSW minimálne skreslenie |
|
Kontrola (UT/RT) |
$1–$3/m |
$2–$5/m |
FSW menej defektov |
|
TOTAL |
$48–$186/m |
$10–$40/m |
FSW 3–10× vyšší pre bežné použitie |
|
TOTAL (kritické{0}}skreslenie) |
$48–$186/m |
$25–$70/m |
Medzera FSW sa zužuje na 2–4× |
Rovnica nákladov sa dramaticky posúva pri aplikáciách, kde eliminácia skreslenia šetrí následné spracovanie. Napríklad pri utesňovaní jadrových nádob, eliminácii-obrábania po zváraní a zaistení bezchybných{2}}bezchybných spojov je FSW nákladovo najefektívnejšou-možnosťou napriek vysokým nákladom na nástroje. Bod zlomu-vyrovnanosti -, kde sa FSW stáva ekonomicky konkurencieschopným, - sa dosiahne, keď náklady na-narovnávanie zvaru a obrábanie presiahnu 30 – 50 USD za meter zvaru.
Aké normy a špecifikácie upravujú FSW z nehrdzavejúcej ocele?
FSW z nehrdzavejúcej ocele nemá komplexné priemyselné štandardy - je to jedna z troch hlavných prekážok priemyselného prijatia. Najrelevantnejšia norma je AWS D17.3 (Špecifikácia pre FSW leteckých komponentov), ktorá čiastočne pokrýva nehrdzavejúcu oceľ, ale je obmedzená na letecké aplikácie. Kód ASME pre kotly a tlakové nádoby (oddiel IX) ešte nezahŕňa kvalifikáciu postupu FSW pre oceľ. ISO 25239 (FSW hliníka) nemá oceľový ekvivalent.
Príslušné normy a medzery
|
Štandardné |
Rozsah |
Pokrytie pre SS FSW |
Medzera |
|
AWS D17.3 |
FSW leteckých komponentov |
Čiastočné - hliníkové ohnisko |
Žiadne SS-špecifické QP |
|
ASME sekcia IX |
Kvalifikácia postupu zvárania |
Nepokryté |
Žiadna kvalifikácia FSW pre oceľ |
|
ISO 25239 |
FSW z hliníka |
Iba hliník |
Neexistuje ekvivalent ocele |
|
ASTM A240 |
SS doska/plech materiál spec |
Zahŕňa iba základné kovy |
Žiadne špecifické požiadavky-FSW |
|
EN ISO 15614 |
Kvalifikačné testovanie WPS |
Len tavné zváranie |
Žiadne špecifické testy-FSW |
|
AWS D1.6 |
Štrukturálny kód zvárania SS |
Len tavné zváranie |
Žiadne ustanovenia o FSW |
|
API 5L / 5LD |
Oceľové potrubie/plášťované potrubie |
Referencie FSW pre CRA clad |
Obmedzené kritériá prijatia |
Absencia štandardizovaných kvalifikačných postupov znamená, že každá aplikácia FSW vyžaduje od prípadu-od{1}}schválenie technického riešenia prípadu - časovo-náročný a nákladný proces, ktorý odrádza od širšieho priemyselného prijatia.
Aké sú najčastejšie chyby v FSW z nehrdzavejúcej ocele?
FSW odstraňuje chyby tuhnutia (praskliny, pórovitosť), ale zavádza svoje vlastné typy defektov: (1) červie diery (tunelové defekty) z nedostatočného toku materiálu, (2) povrchové drážky v dôsledku nesúladu osadení nástroja, (3) zachytenie oxidov z nedostatočného tienenia a (4) zanesenie úlomkov nástroja z opotrebovania nástroja. Najkritickejším defektom je červia diera -, vnútorná dutina spôsobená nedostatočnou konsolidáciou materiálu, ktorá je neviditeľná pre povrchovú kontrolu a na zistenie vyžaduje ultrazvukové alebo rádiografické testovanie.

Bežné chyby FSW v nehrdzavejúcej oceli
|
Typ defektu |
Príčina |
Detekčná metóda |
Stratégia prevencie |
|
Červí diera (tunel) |
Nedostatočný tok materiálu; nízke otáčky alebo vysoký posuv |
Ultrazvukové (UT), Rádiografické (RT) |
Zvýšte otáčky; znížiť traverz; optimalizovať geometriu kolíkov |
|
Povrchová drážka |
Nesúlad ramena nástroja; nedostatočná hĺbka ponoru |
Vizuálne, farbivo penetrujúce |
Nastavte hĺbku ponoru; udržiavať konzistentnú axiálnu silu |
|
Zachytenie oxidov |
Nedostatočné tienenie alebo príprava povrchu |
Metalografia, UT |
Použite tienenie Ar; pred zváraním očistite povrchy spojov |
|
Vkladanie zvyškov nástrojov |
Úlomky opotrebovania nástroja v zóne zvaru |
Metalografia, EDS analýza |
Sledujte opotrebovanie nástrojov; proaktívne vymeňte nástroje |
|
Nedostatok penetrácie |
Príliš krátky alebo nedostatočný zápich |
Vizuálny (koreň), UT |
Použite správnu dĺžku kolíka; skontrolujte hĺbku ponoru |
|
Prebytok blesku |
Nadmerná axiálna sila |
Vizuálne |
Znížte axiálnu silu; optimalizovať dizajn ramena nástroja |
|
Bozkávanie Bonda |
Nedostatočný tlak na kĺbovom rozhraní |
Ohybový test, UT |
Zvýšte axiálnu silu; optimalizovať geometriu nástroja |
Aké nové technológie by mohli urýchliť priemyselné prijatie?
Šesť nových technológií uzatvára priepasť medzi laboratórnym-rozsahom a priemyselnou FSW z nehrdzavejúcej ocele: (1) kompozitné nástrojové materiály, (2) robotické systémy FSW, (3) hybridný laser-FSW, (4) podvodná FSW, (5) monitorovanie procesov v-reálnom čase a (6) integrácia aditívnej výroby.
Nové technológie a očakávaný vplyv
|
Technológia |
Popis |
Aktuálny TRL |
Očakávaný vplyv |
|
PCBN/W-zložené nástroje |
Skombinujte tvrdosť PCBN s tvrdosťou W-Re |
TRL 4–5 |
Životnosť nástroja 3–5× zlepšenie |
|
Robotický FSW |
6-osové rameno robota so silovou spätnou väzbou |
TRL 6-7 |
Umožňuje 3D/komplexné geometrie spojov |
|
Hybridný laser-FSW |
Laser predhrieva spoj pred-nástrojom FSW |
TRL 4–5 |
Znižuje axiálnu silu o 30–50 %; predlžuje životnosť nástroja |
|
Podvodný FSW (UFSW) |
FSW vykonávané vo vode pre rýchlejšie chladenie |
TRL 3–4 |
Riadi mikroštruktúru; znižuje senzibilizáciu |
|
Monitorovanie v-reálnom čase |
Snímače sily, teploty, akustickej emisie |
TRL 6-7 |
Povolí ovládanie{0}}uzavretej slučky; prevencia defektov |
|
FSW + aditívna výroba |
FSW pre konsolidáciu vrstiev vo WAAM/DED |
TRL 3–4 |
Odstraňuje pórovitosť častí z nehrdzavejúcej ocele AM |
|
Stacionárne rameno FSW |
Rameno sa neotáča; točí sa iba špendlík |
TRL 5–6 |
Znižuje povrchové chyby; zlepšuje povrchovú úpravu |
|
Paličkovací nástroj FSW |
Samo{0}}reagujúci nástroj eliminuje axiálnu silu |
TRL 5–6 |
Odstraňuje kľúčovú dierku; umožňuje obojstranné-zvary |
Kedy by ste mali zvážiť FSW pre nehrdzavejúcu oceľ?
Vyberte FSW pre nehrdzavejúcu oceľ, ak platí jedna alebo viacero z nasledujúcich podmienok: (1) tolerancia skreslenia<0.5 mm/m, (2) joint thickness 3–12 mm, (3) post-weld machining costs >30 USD/m, (4) bezpečnostné-kritické aplikácie vyžadujúce nulové chyby tuhnutia, (5) rozdielne kovové spoje (SS na Al, SS na uhlíkovú oceľ) alebo (6) aplikácie, kde je potrebné minimalizovať senzibilizáciu. Vyberte si TIG alebo MIG, keď: hlavným hnacím motorom je cena, hrúbka<3 mm, complex geometry, or code compliance (ASME, AWS D1.6) is mandatory.

FSW vs konvenčné zváranie pre nehrdzavejúcu oceľ
|
Aplikačný scenár |
Odporúčaný postup |
Odôvodnenie |
|
Tesnenie jadrovej nádoby (316L, 6 mm) |
FSW |
nulová tolerancia defektov; žiadny prístup k-kontrole zvárania |
|
Panel trupu lode (304, 8 mm) |
FSW alebo TIG |
FSW, ak je skreslenie kritické; TIG, ak-riadené nákladmi |
|
Tenkostenná trubica (316 l, 1 mm) |
TIG |
Nástroj FSW je príliš veľký; TIG rýchlejšie a lacnejšie |
|
Plášťované potrubie (CRA/oceľ) |
FSW |
Orbitálny FSW komercializovaný; zachováva vrstvu CRA |
|
Automobilový krajčír-zváraný polotovar |
FSW alebo laser |
FSW pre kvalitu; laser pre rýchlosť |
|
Tlaková nádoba (kódovanie ASME{0}}) |
TIG / MIG |
Nie je k dispozícii žiadna kvalifikácia ASME FSW |
|
Nepodobný SS-k-kĺbu Al |
FSW |
Iba pevný{0}}proces, ktorý môže spojiť SS s Al |
|
Hrúbka sekcie na mori-(2205, 12 mm) |
FSW (výskum) |
Sľubné, ale ešte nie štandardizované |
|
Potrubie-na potravinárske účely (316 l, 2 mm) |
TIG (orbitálne) |
Zrelý orbitálny TIG; splnené hygienické normy |
|
Vnútorný jadrový reaktor (304L, 5 mm) |
FSW (kvalifikovaný) |
Používa sa v špecifických aplikáciách DOE |
Často kladené otázky
Nie. FSW vyniká v špecifických scenároch (hrubé sekcie, kritické{1}}deformácie, rozdielne spoje), ale nemôže zodpovedať všestrannosti, nákladom, rýchlosti a súladu s kódom TIG pre všeobecnú výrobu. FSW je doplnková technológia, nie univerzálna náhrada. Väčšina zvárania nehrdzavejúcej ocele bude v dohľadnej budúcnosti naďalej používať zváranie TIG, MIG a laser.
Aká je maximálna hrúbka nehrdzavejúcej ocele, ktorú možno zvárať FSW-v jednom priechode?
Jedno{0}}prechodové FSW z nehrdzavejúcej ocele je zvyčajne obmedzené na 3–12 mm. Hrubšie časti vyžadujú viac{4}}prechodové stratégie alebo špecializované cievkovacie nástroje. Pre porovnanie, hliník FSW dokáže dosiahnuť jednoprechodové zvary až do 75 mm, čo zdôrazňuje problém opotrebovania nástroja v oceli.
Ako dlho vydrží nástroj PCBN pri zváraní nehrdzavejúcej ocele?
PCBN nástroj zvyčajne vydrží 10–50 metrov zvaru v nehrdzavejúcej oceli, v závislosti od parametrov, kvality a konštrukcie nástroja. V hliníkovom FSW môže rovnaký nástrojový materiál vydržať viac ako 1 000 metrov. Táto 20–100× kratšia životnosť nástroja je primárnou nákladovou bariérou pre priemyselné prijatie.
Vyžaduje FSW ochranný plyn pre nehrdzavejúcu oceľ?
Ochranný plyn (zvyčajne argón) sa odporúča, ale nie vždy je povinný pre FSW z nehrdzavejúcej ocele. Pretože proces prebieha pod bodom topenia, oxidácia je menej závažná ako pri tavnom zváraní. Pre korózne-kritické aplikácie (potravinárske, farmaceutické, námorné) by sa však mal použiť ochranný plyn, aby sa zabránilo zachytávaniu oxidu v miešacej zóne.
Môže FSW zvárať rôzne druhy nehrdzavejúcej ocele (napr. 304 až 316L)?
áno. FSW je obzvlášť účinný pre spoje z rôznych nehrdzavejúcich ocelí, pretože proces v tuhom stave-zabraňuje problémom miešania a tuhnutia, ktoré trápia tavné zváranie rôznych akostí. Miešacia zóna vytvára odstupňovaný prechod medzi týmito dvoma materiálmi, čím sa znižuje galvanický a metalurgický nesúlad.
Vzťahuje sa na FSW z nehrdzavejúcej ocele kódy ASME alebo AWS?
Nie komplexne. AWS D17.3 pokrýva FSW pre letecké komponenty, ale nie je špecifický pre nehrdzavejúcu-oceľ-. ASME sekcia IX ešte nezahŕňa kvalifikáciu postupu FSW pre žiadny materiál. ISO 25239 pokrýva iba hliníkové FSW. Nedostatok štandardizovaných kódov je hlavnou prekážkou prijatia v tlakových nádobách, konštrukčných a potrubných aplikáciách.
Aká je teplota dosiahnutá počas FSW nerezovej ocele?
Maximálne teploty v miešacej zóne sa pohybujú od 800 do 1 100 stupňov - hlboko pod bodom topenia austenitickej nehrdzavejúcej ocele 1 400 až 1 450 stupňov. Tento rozsah teplôt v pevnom stave zabraňuje likvidácii, znižuje tepelné napätie a obmedzuje rast zŕn, ale je dostatočne vysoký na to, aby spôsobil fázové transformácie (napr. tvorba delta feritu v austenitických typoch).
Spôsobuje FSW senzibilizáciu v nehrdzavejúcej oceli?
FSW výrazne znižuje riziko senzibilizácie v porovnaní so zváraním TIG. Krátky tepelný cyklus (5–15 sekúnd v rozsahu zrážania karbidu 450–850 stupňov) obmedzuje tvorbu karbidu chrómu. Šírka citlivých zón v FSW je zvyčajne<0.5 mm versus 2–5 mm in TIG. However, high-heat-input parameters (>800 RPM) môže zvýšiť riziko senzibilizácie.
Môže sa FSW použiť na zváranie rúr z nehrdzavejúcej ocele?
Yes, but with limitations. Orbital FSW systems (developed by TWI, ESAB) can weld stainless steel pipes, particularly CRA-clad pipes for oil and gas. However, the process is limited to pipe diameters >100 mm a hrúbka steny 3–10 mm. Pre sanitárne hadičky s menším priemerom (potraviny, farmácia) zostáva štandardom orbitálny TIG.
Ako FSW ovplyvňuje únavovú životnosť spojov z nehrdzavejúcej ocele?
FSW typicky zlepšuje únavovú životnosť o 15–30 % v porovnaní s TIG zváraním vďaka jemnejšej štruktúre zrna, nižšiemu zvyškovému napätiu a absencii defektov tuhnutia. Pri optimálnych parametroch (600 otáčok za minútu pre 316L) dosahujú spoje FSW únavovú pevnosť v rozmedzí 10 % základného kovu oproti 60–75 % pri zvaroch TIG.
Aké sú typické náklady na priemyselný systém FSW pre nehrdzavejúcu oceľ?
Priemyselný systém FSW schopný zvárať nehrdzavejúcu oceľ stojí 200 000 – 1 000 USD,000+ v závislosti od kapacity, rozsahu sily a úrovne automatizácie. V porovnaní s 5 000 – 30 000 USD za systém TIG. Vysoké náklady odrážajú potrebu pevných rámov strojov, vretien s vysokou{11}}silou (15 – 40 kN) a presných riadiacich systémov.
Môže FSW zvárať duplexnú nehrdzavejúcu oceľ (2205)?
Áno, ale opatrne. FSW duplex 2205 môže dosiahnuť 85-92% účinnosť spoja. Hlavnou výzvou je udržanie 50/50 austenitovej-rovnováhy feritovej fázy - tepelný cyklus môže posunúť pomer, čo môže potenciálne znížiť odolnosť proti korózii a húževnatosť. Pre kritické aplikácie môže byť potrebné žíhanie po{10}}zváraní.
Aký je rozdiel medzi nástrojmi PCBN a W-Re FSW?
PCBN (polykryštalický kubický nitrid bóru) je tvrdší (~ 3 500 HV) a odolnejší voči opotrebeniu-, ale krehký -, pri nárazovom zaťažení môže prasknúť. W-Re (volfrám-rénium) je mäkšie (~ 500 HV), ale tvárne a húževnaté -, skôr sa ohýba než láme. PCBN je preferovaný pre dlhé výrobné série; W-Pre prototypové a výskumné a vývojové práce, kde je vysoké riziko poškodenia nástroja.
Je k dispozícii robotický FSW pre nehrdzavejúcu oceľ?
Robotické FSW systémy (6-osové roboty s riadením so spätnou väzbou) sú komerčne dostupné od spoločností ako Stirweld, Bond Technologies a MTI. Tieto systémy dokážu zvárať 3D obrysy a zložité geometrie. V prípade nehrdzavejúcej ocele však vysoké axiálne sily (15–40 kN) posúvajú hranice štandardných priemyselných robotov, ktoré zvyčajne dosahujú maximálne hodnoty 20–30 kN.
Kedy sa FSW z nehrdzavejúcej ocele stane hlavným prúdom?
Priemyselní analytici predpovedajú, že FSW z nehrdzavejúcej ocele dosiahne širšie priemyselné uplatnenie medzi rokmi 2030 a 2035, a to vďaka: (1) zlepšeniu životnosti nástrojov z kompozitných materiálov, (2) zníženiu nákladov z veľkoobjemovej výroby nástrojov, (3) štandardizačným snahám AWS a ISO a (4) dopytu po krytoch batérií pre elektrické vozidlá a vodíkovej infraštruktúre. Dovtedy zostane špecializovanou technológiou pre konkrétne -aplikácie s vysokou hodnotou.
Záver
FSW z nehrdzavejúcej ocele je technicky overený proces, ktorý poskytuje merateľné výhody v pevnosti spoja, odolnosti proti korózii, kontrole deformácií a odstraňovaní defektov. S účinnosťou spoja dosahujúcou 97 % v 316L a znížením zvyškového napätia o 30–60 % oproti TIG je metalurgický prípad presvedčivý. Priemyselná pripravenosť však nie je len o metalurgii -, vyžaduje si dostupné nástroje, štandardizované postupy, všestranné vybavenie a preukázanú návratnosť investícií. Na základe týchto metrík zostáva FSW z nehrdzavejúcej ocele 5 až 10 rokov od prijatia do hlavného prúdu.
V súčasnosti je inteligentnou stratégiou cielené nasadenie: používajte FSW tam, kde jeho jedinečné výhody odôvodňujú náklady na - jadrové zapuzdrenie, plátované rúry, rozdielne spoje a deformácie-kritických štruktúr -, pričom sa pri bežnej výrobe naďalej spoliehajte na zváranie TIG, MIG a laser. Ako kompozitné materiály nástrojov, robotické systémy a priemyselné štandardy dozrievajú v priebehu nasledujúceho desaťročia, otvorí sa okno pre širšie priemyselné prijatie. Spoločnosti, ktoré teraz investujú do schopnosti FSW, budú môcť tento prechod využiť.


